 CBN 刀片
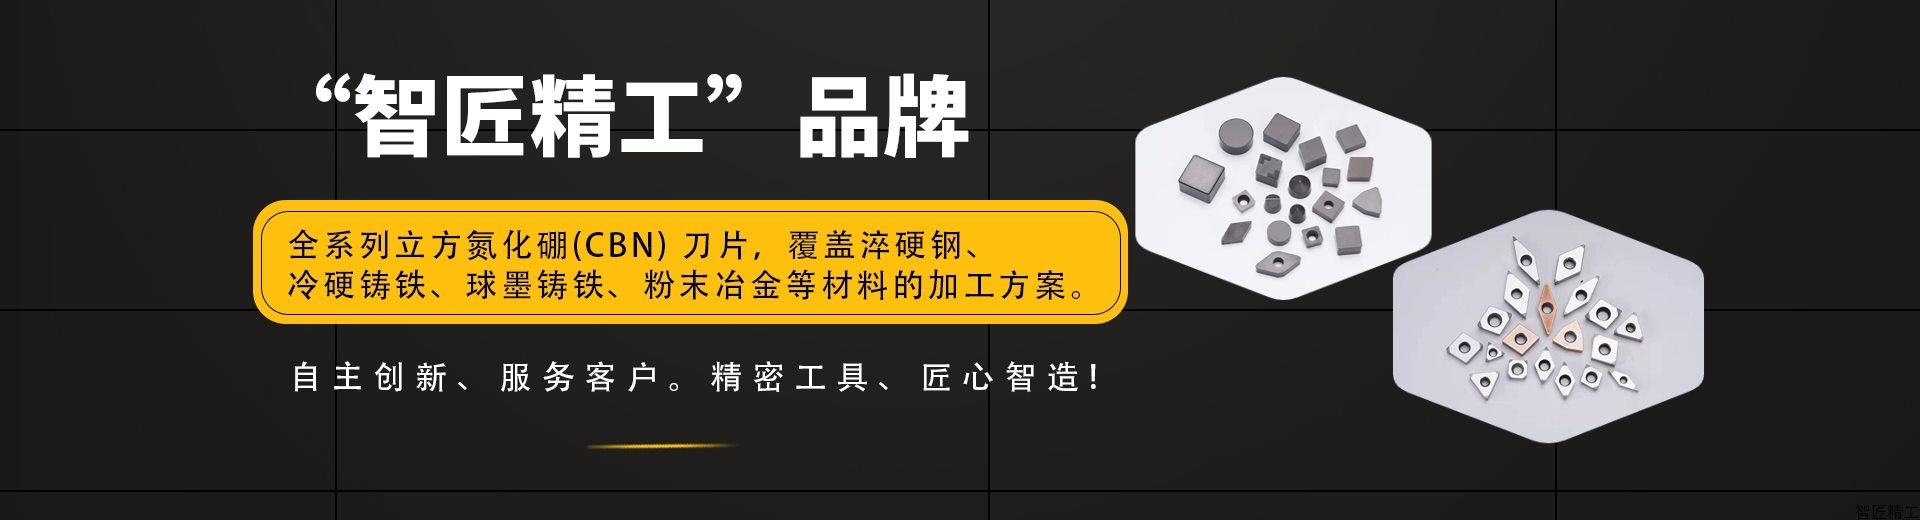
01 — 关于智匠
一家把超硬刀具(PCBN 刀具,PCD 刀具)
做深、做透的技术型工厂。
郑州智匠精密工具有限公司(简称“智匠精工”)位于河南郑州联东 U 谷荥阳科技创新谷。公司成立于 2018 年,注册资金 300 万元,有员工 20 余人,占地面积 3,800 平方米,是一家专业从事超硬刀具研发、生产、销售的企业。
公司成立以来,先后在精密超硬刀具、精密磨削工具等领域实现技术突破。目前公司拥有可转位全自动数控刀具磨床 5 台,数字化刃口微处理设备 2 套,高精度光学 3D 重构刃口钝化值检测设备 1 套,具备年产 30 万片 PCBN 刀片的生产能力。
加工产品分布在齿轮、轴承、轧辊等领域。公司以务实的精神刻苦研发,取得了发明专利授权,使公司的产品在精密加工领域具有一定的竞争力。
智匠精工是一个富有激情和梦想、拥有国际视野的团队。除了供应产品,还具备提供完整解决方案的能力,愿与各界朋友携手合作,共同为精密工具行业的发展贡献力量!
01
质量为本
02
诚信经营
03
持续创新
04
服务客户
发展历程 / MILESTONES
从 2018 到 2022,五个节点,一条向上的制造曲线。
-
2018
生产型公司注册成立
-
2019
研发高效的 CBN 焊接刀片
-
2020
进入产品批量化生产阶段
-
2021
获评高新技术企业
-
2022
整体搬迁,开启新征程
-
2022 至今
新产品不断迭代,适应市场需求
02 — 产品中心
十二款在售刀具,
覆盖粗加工到精加工。
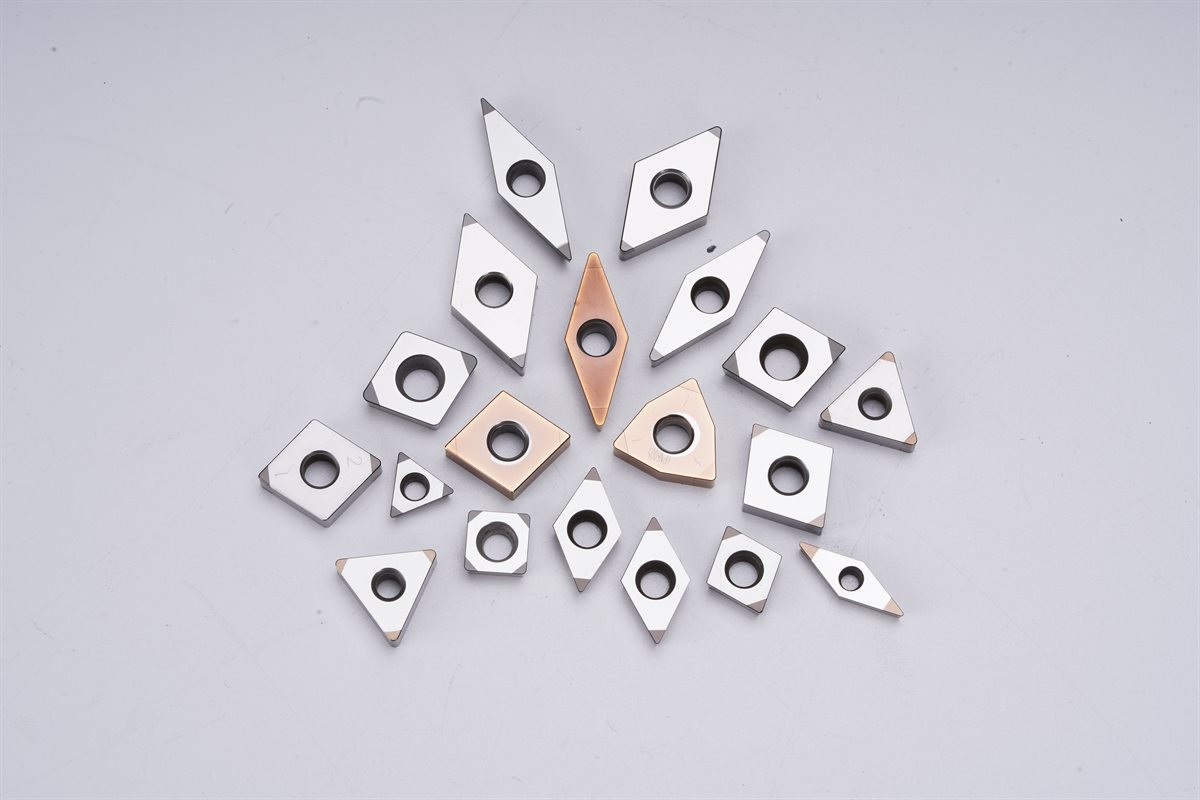
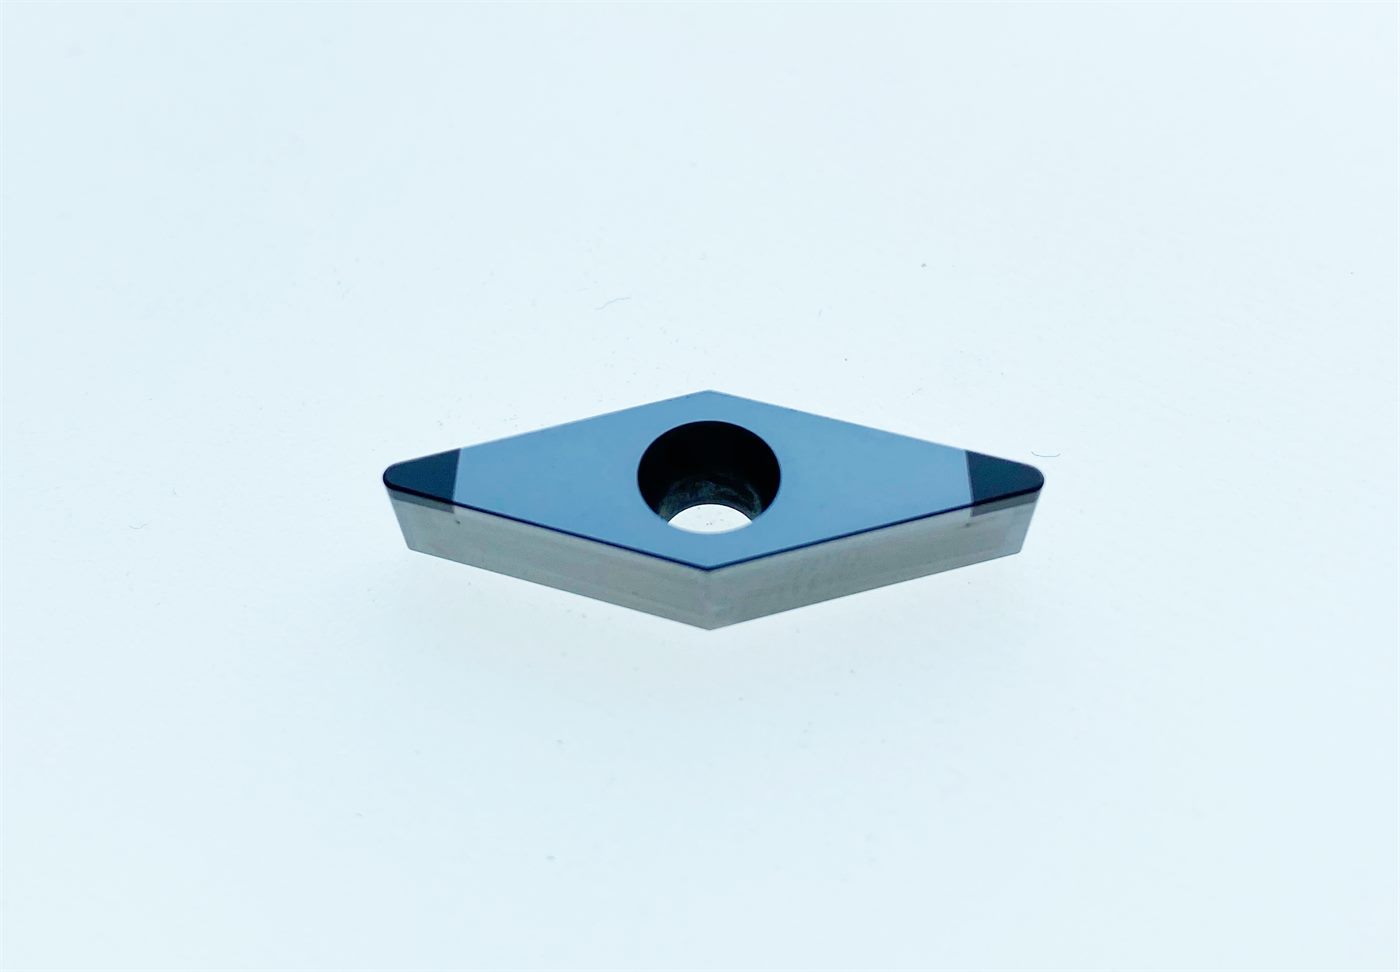
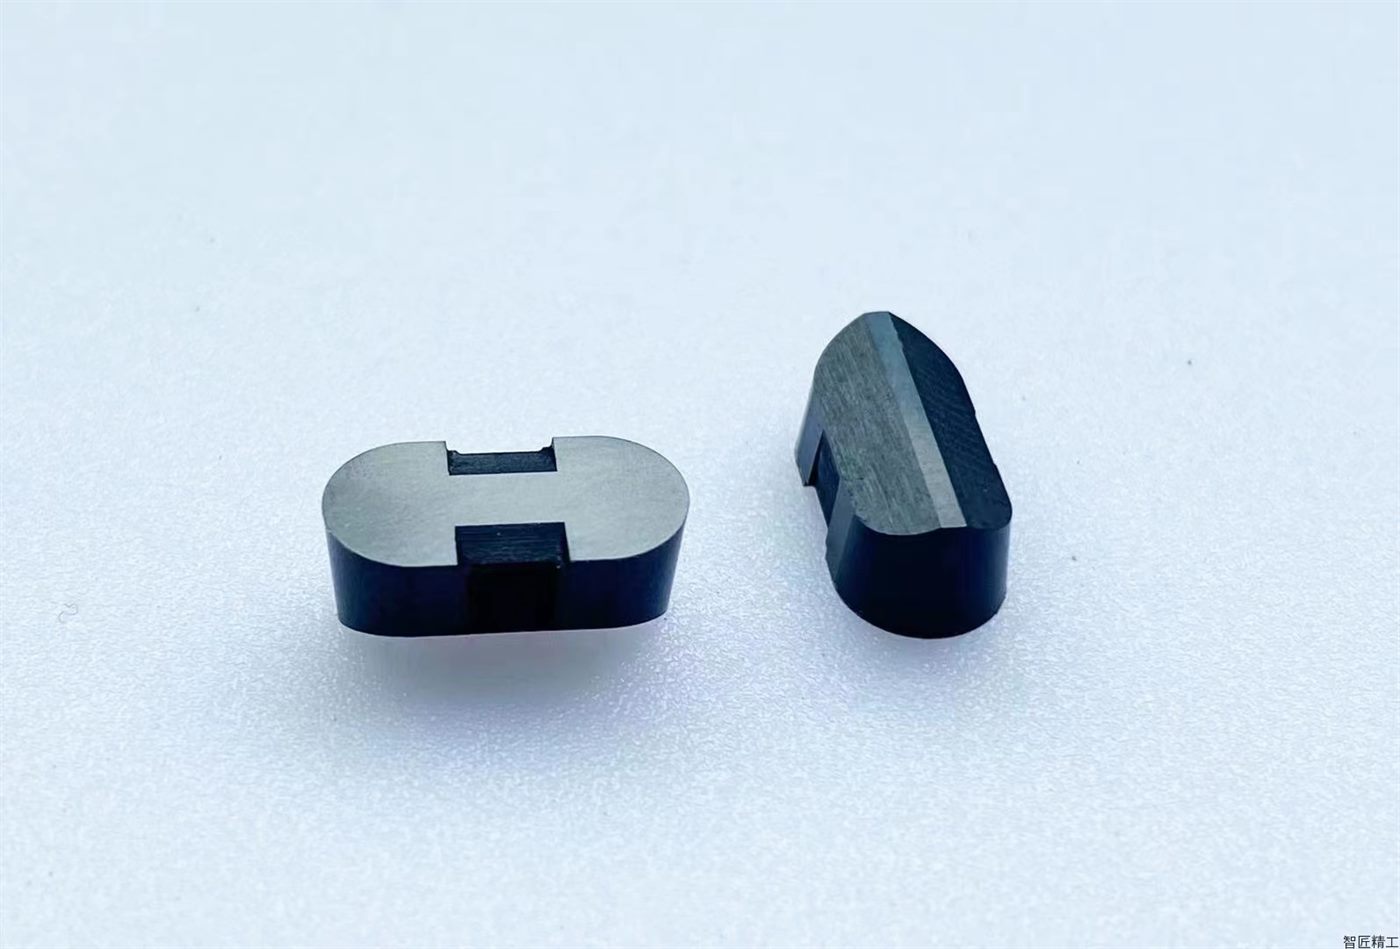
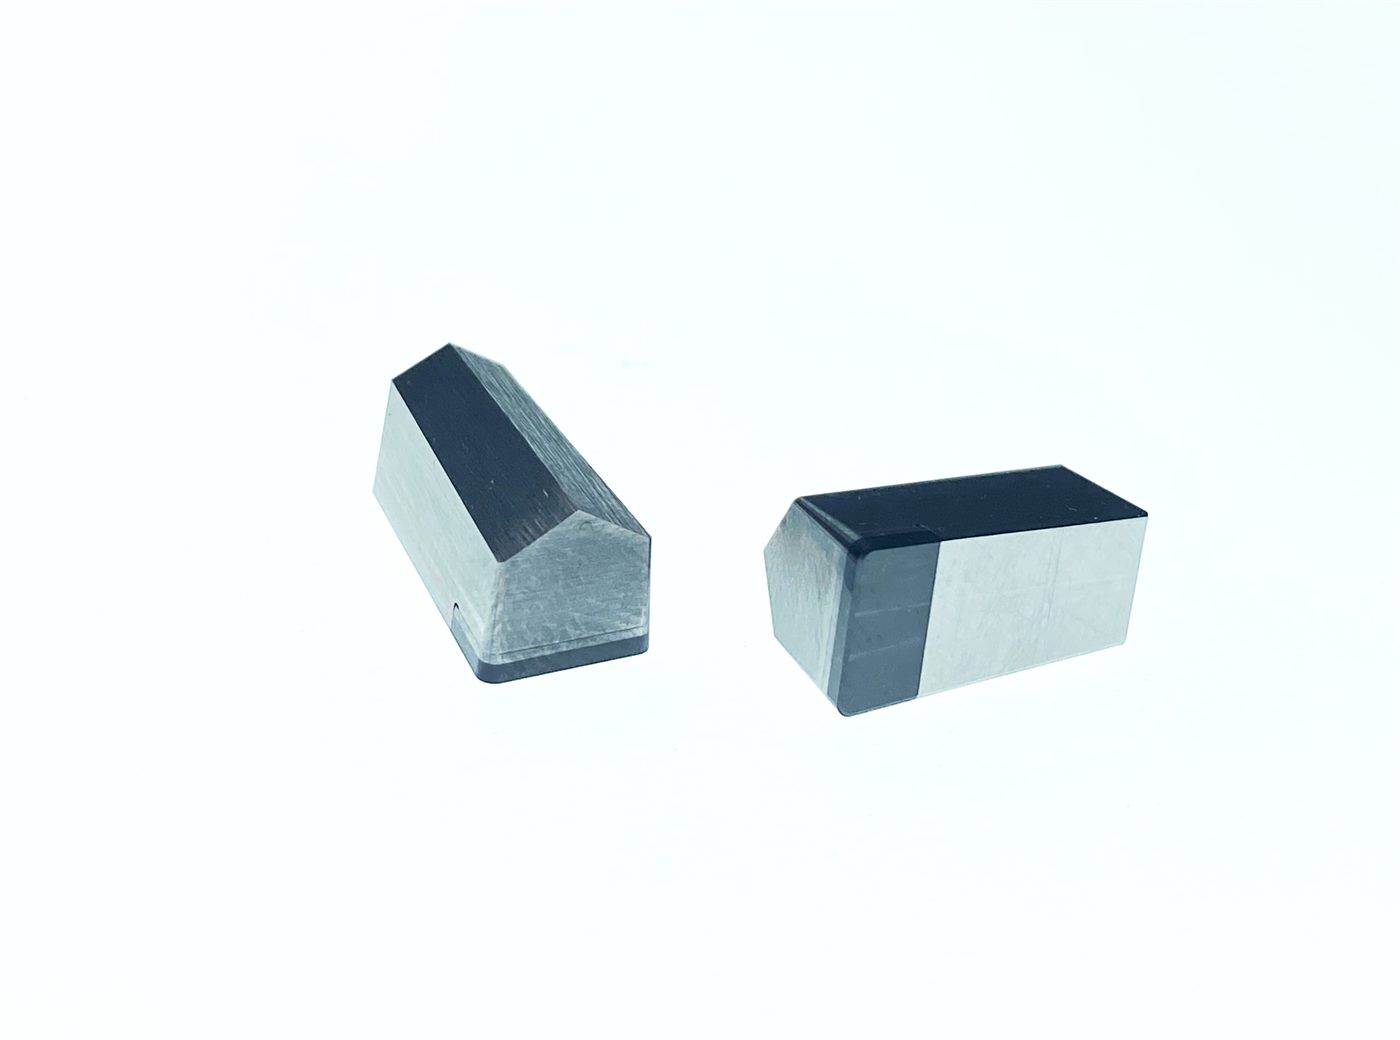
整体 CBN、复合焊接、涂层、槽刀、PCD 与非标定制。支持来图定制,可按工件材料与机床条件匹配刃型与牌号。
CBN 刀片
 CBN 刀片
 CBN 刀片
 CBN 刀片
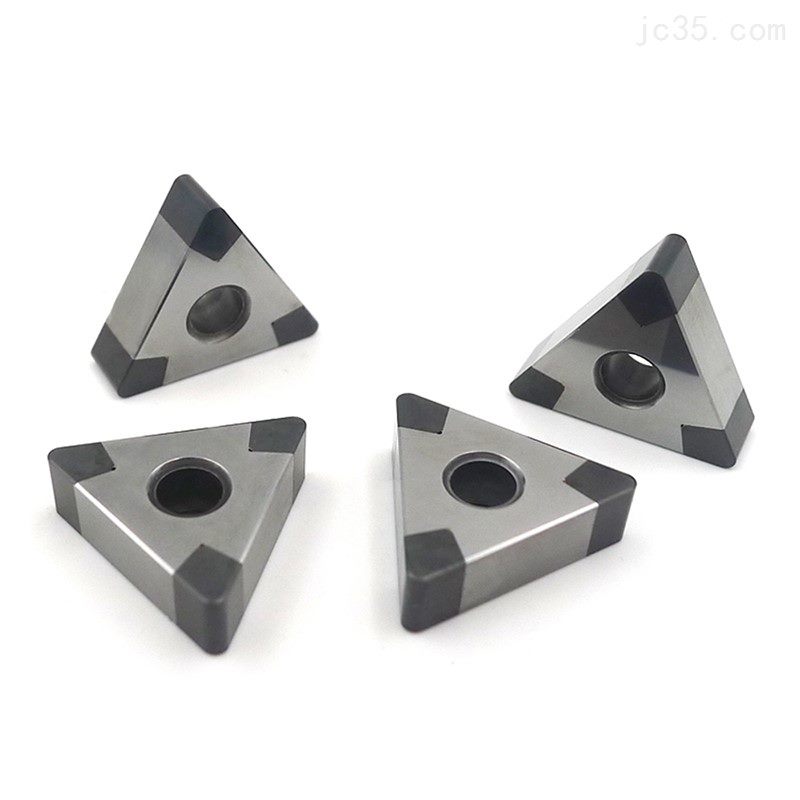 CBN 刀片
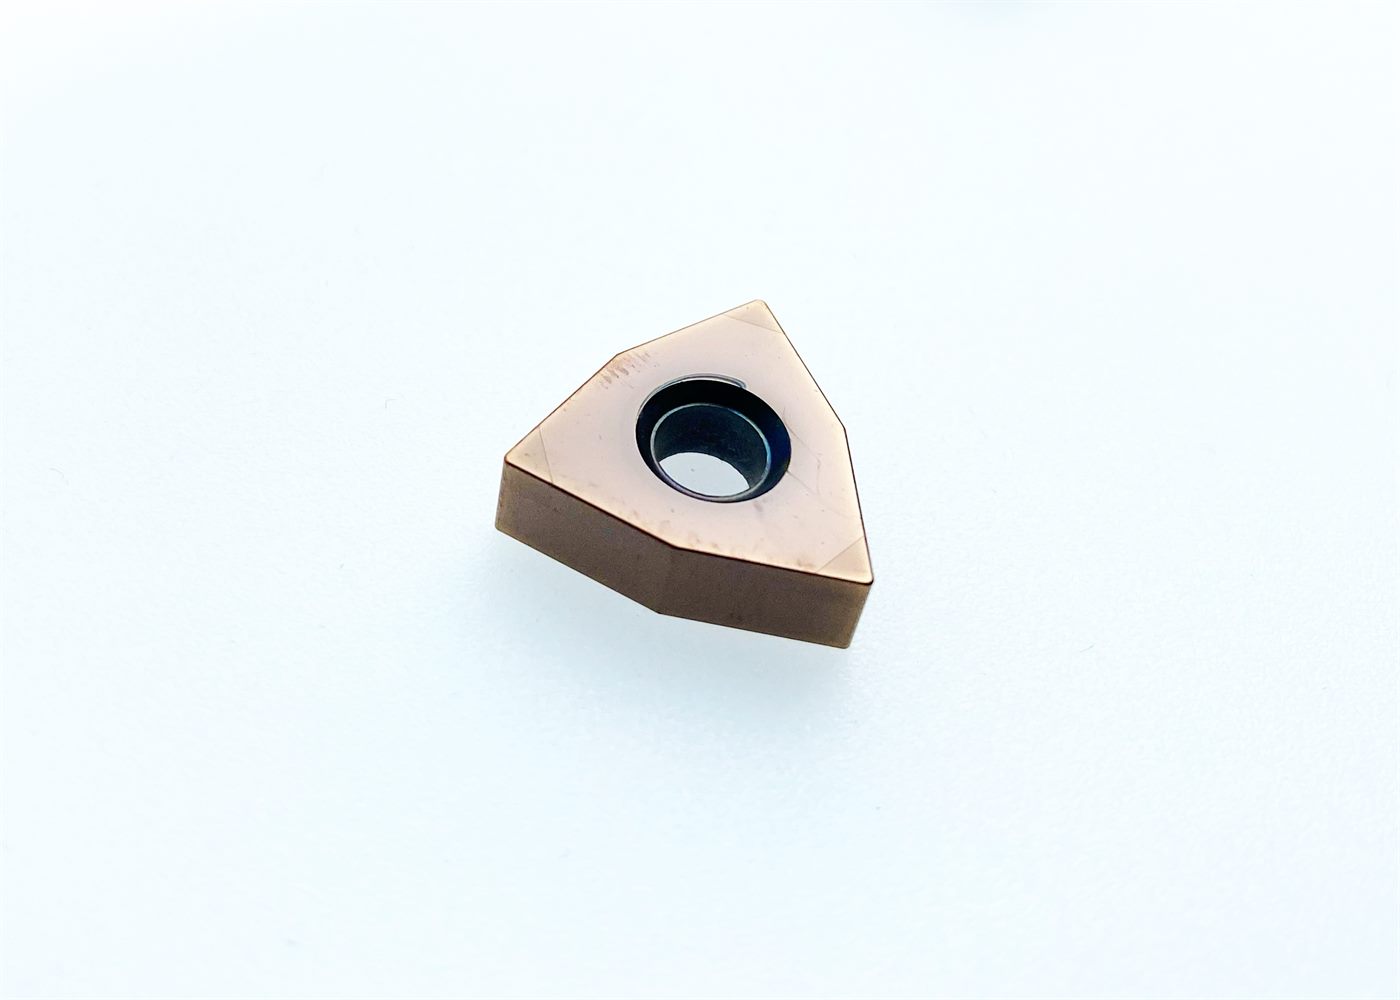 CBN 刀片
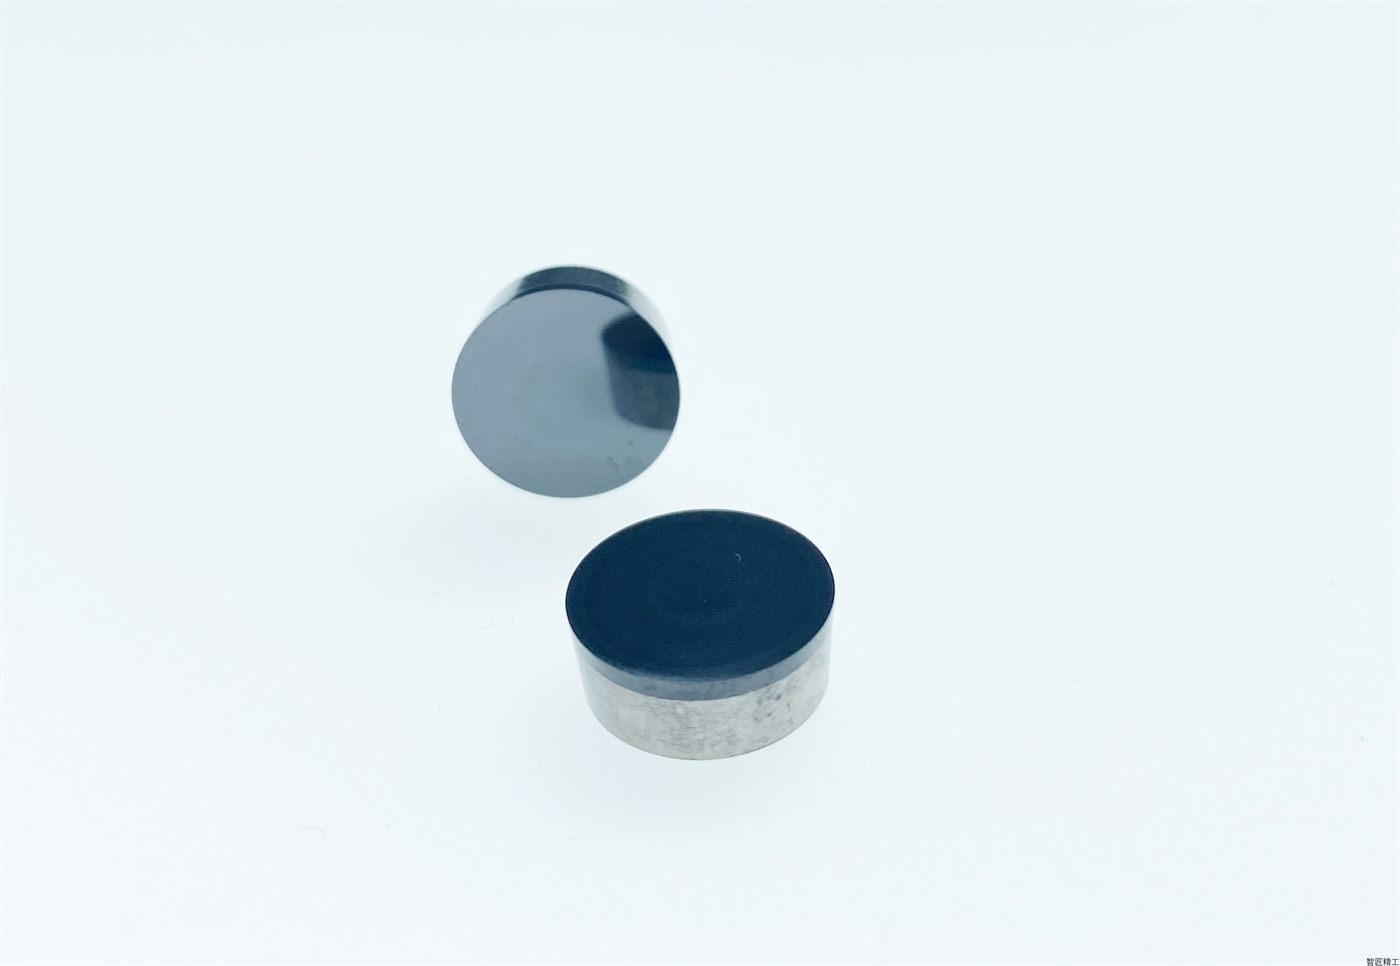 金刚石刀片
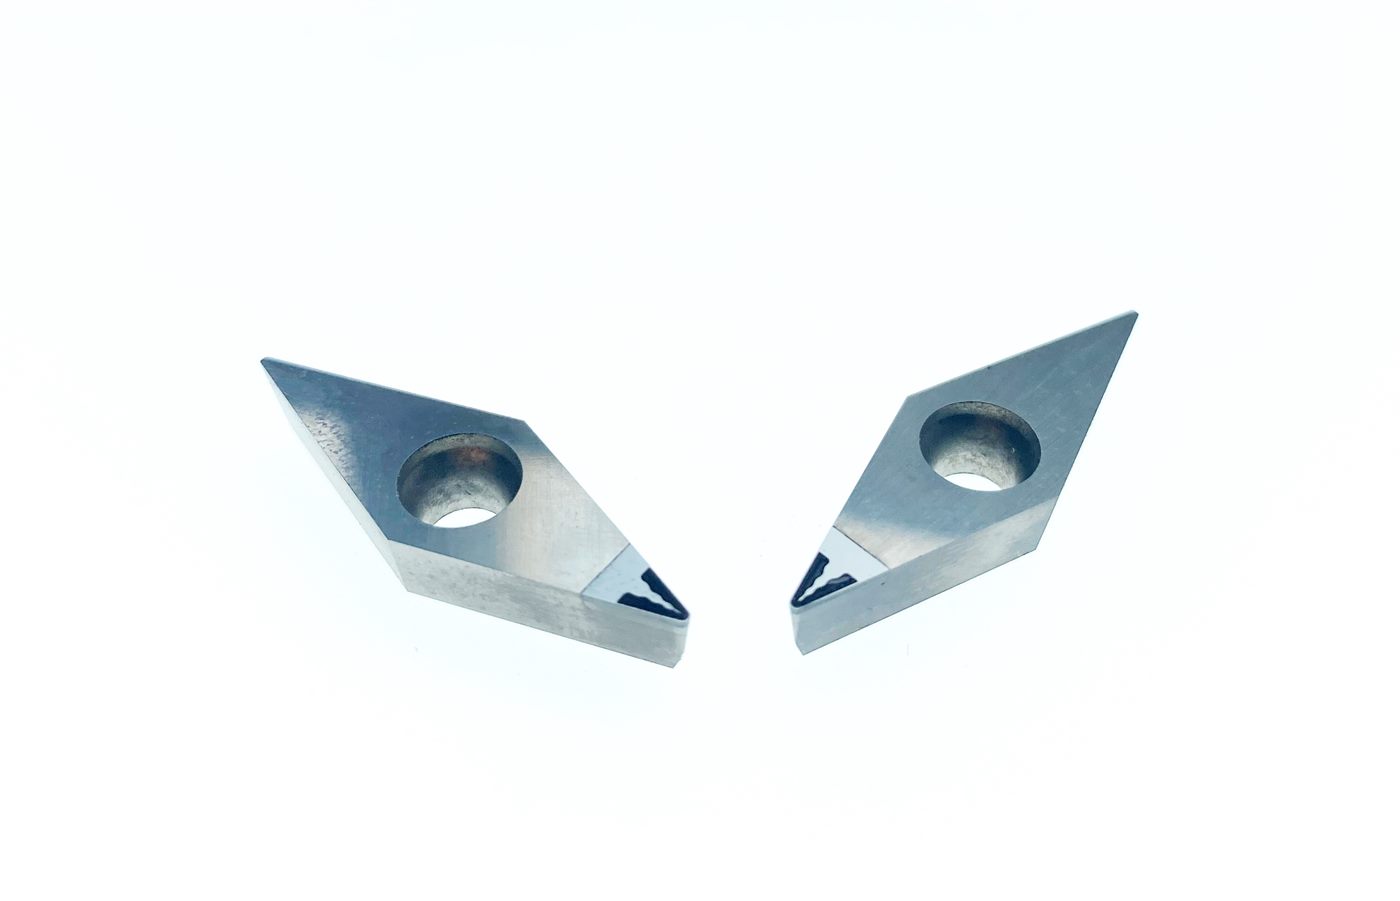 金刚石刀片
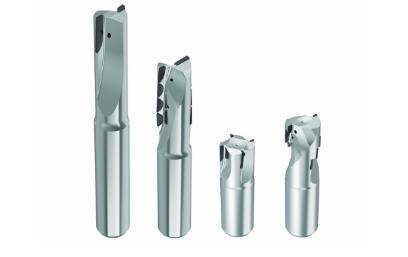 金刚石刀片
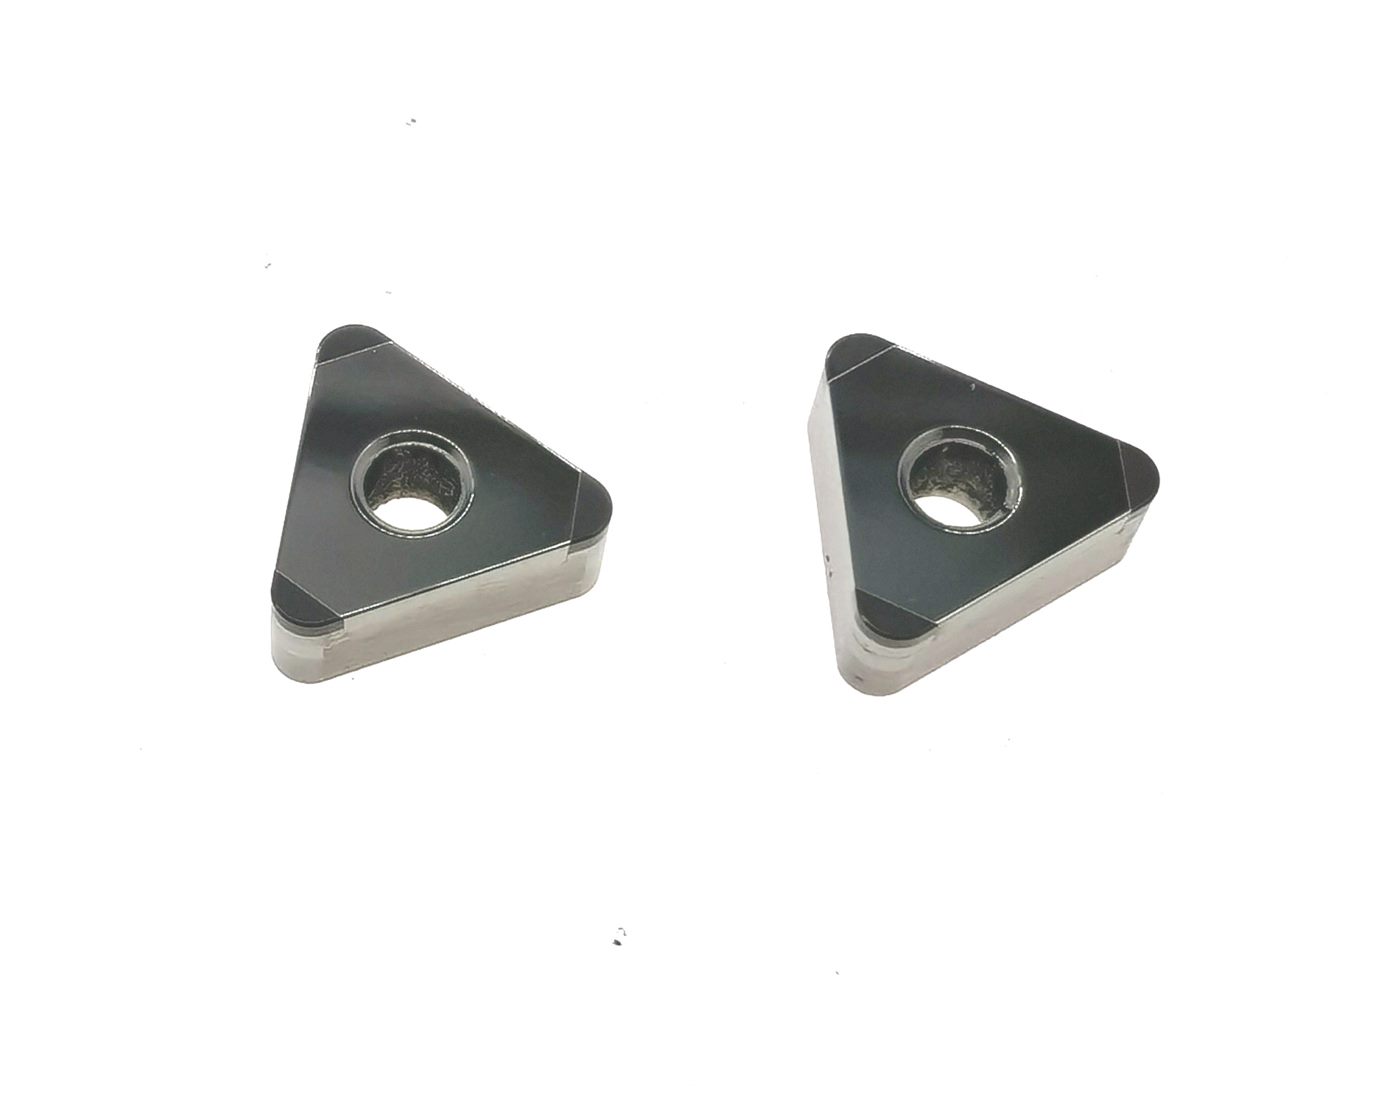 非标定制
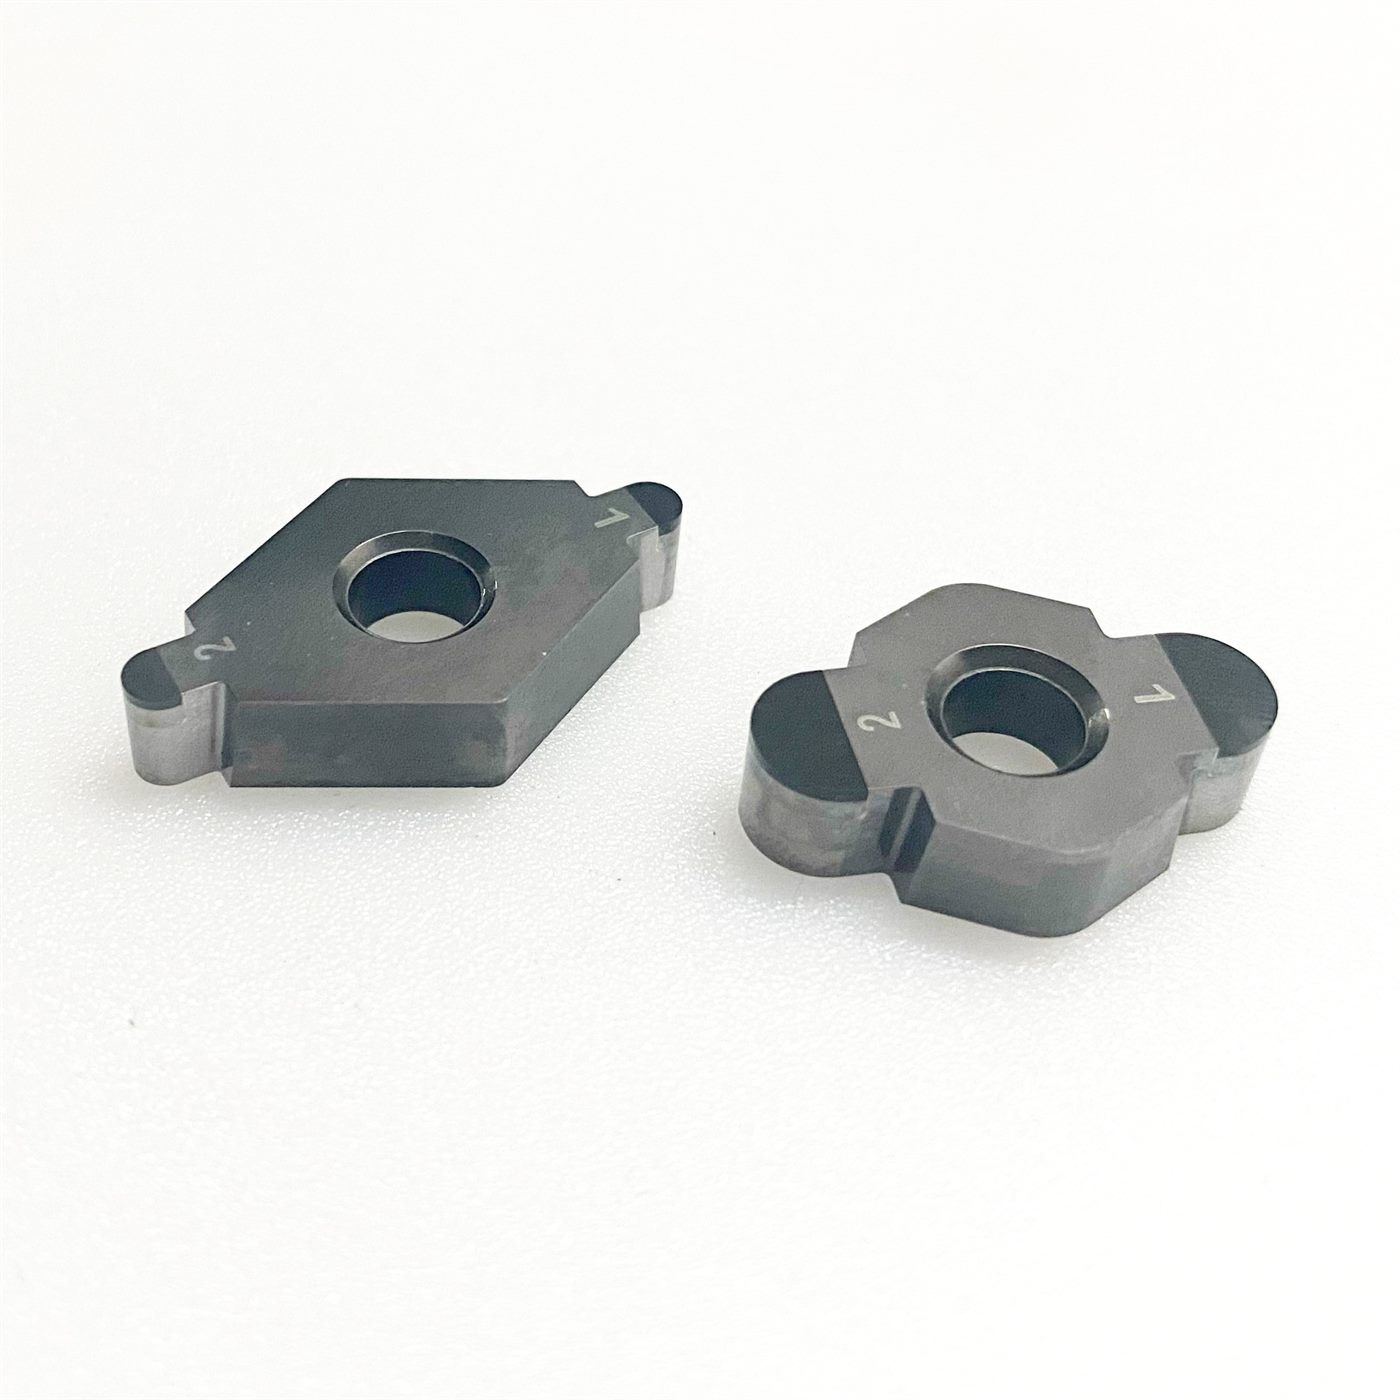 非标定制
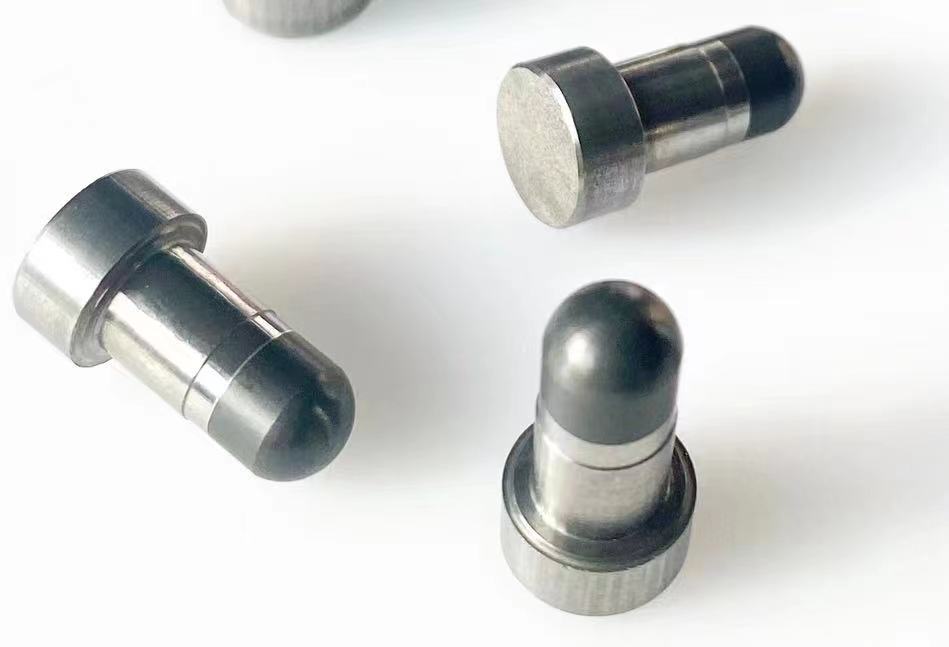 非标定制
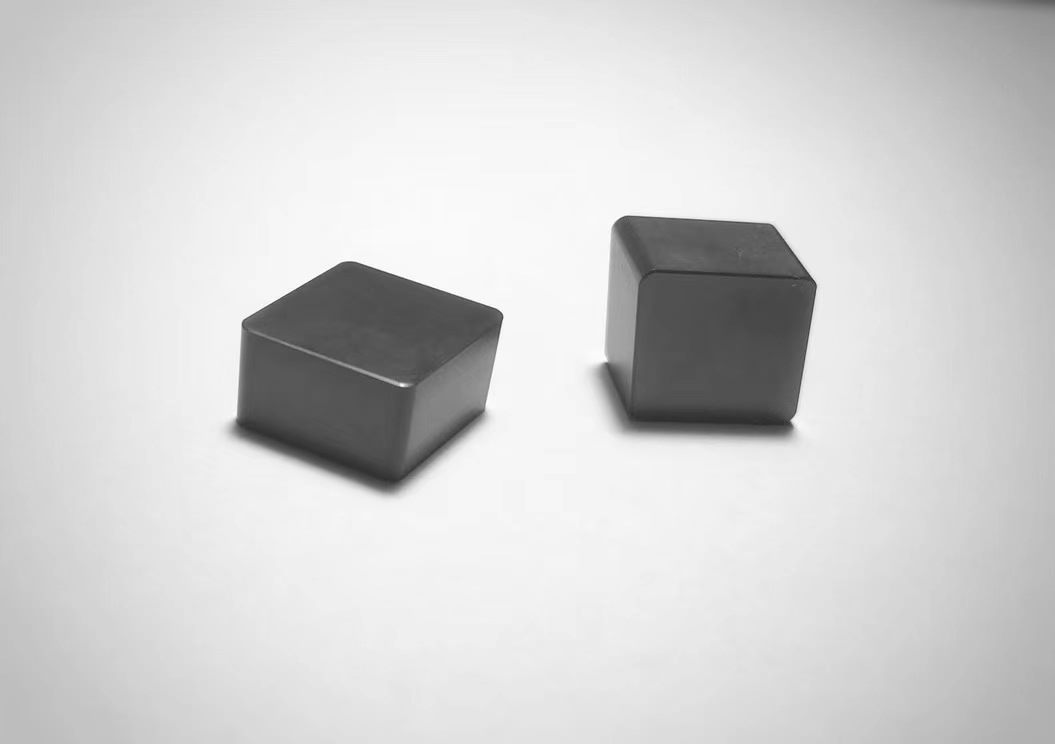
完整规格还包括带孔全贴面 CBN 刀片、带定位槽型与断屑槽刀片、多边形整体聚晶刀片、金刚石压砧耐磨垫块等,欢迎索取完整产品目录。
03 — 制造与服务
关键工序自主完成,
把精度留在工厂里。
设备、刃口处理与检测能力构成一条完整的制造链。我们不只交付刀片,也交付可复现的加工结果与响应及时的服务。
设备与产能 / EQUIPMENT
- 可转位全自动数控刀具磨床
- 05 台
- 数字化刃口微处理设备
- 02 套
- 高精度光学 3D 重构刃口钝化值检测设备
- 01 套
- PCBN 刀片年产能
- 30 万片
服务承诺 / SERVICE
-
01
工作时间在线客服
超过 10 人的销售服务团队与 10 多名管理技术人员,响应客户与项目问题。
-
02
专业化仓储物流
与主流物流服务商合作,全程可查询物流状态,及时反馈运输进度。
-
03
技术培训
不定期开展技术培训,分享成功案例,协助客户解决实际加工问题。
PRODUCTION & INSPECTION / 生产与检测现场
04 — 成功案例
在齿轮、轴承与轧辊上,
验证过的刀。
 齿轮
齿轮中间轴加工案例
阅读案例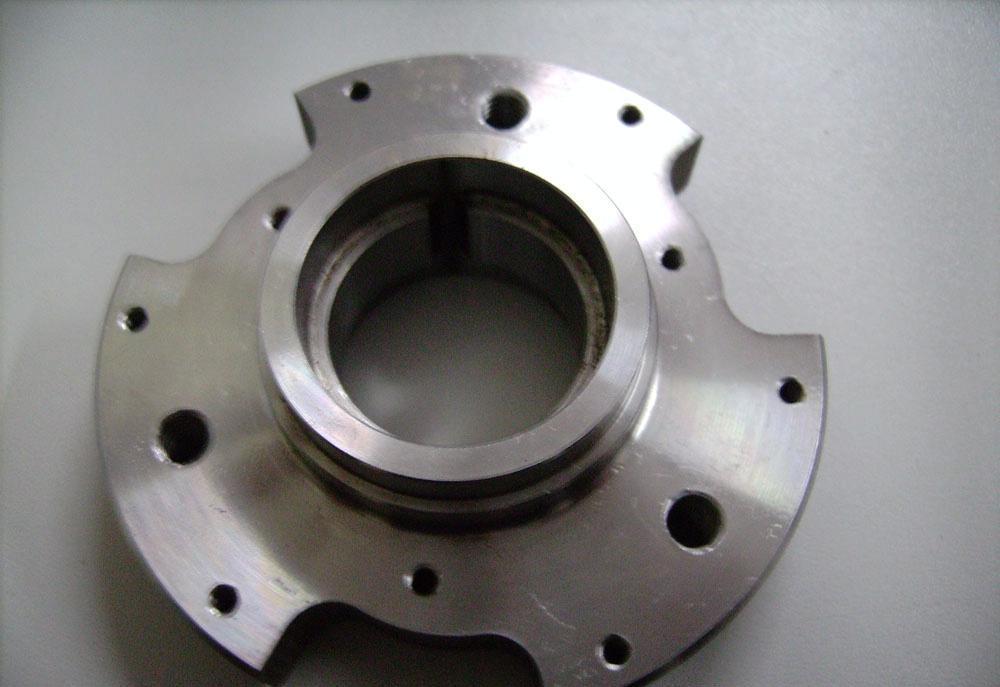 轴承
CBN 刀片精加工球墨铸铁轴承座
阅读案例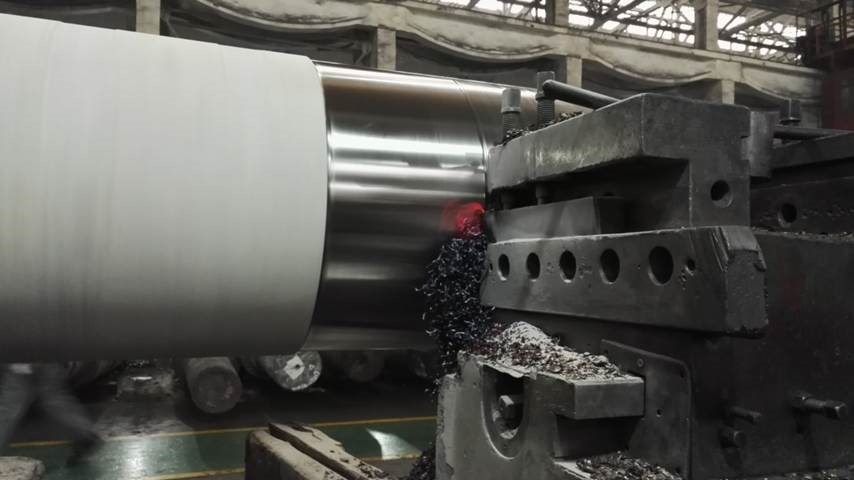 轧辊
CBN 刀片重载车加工轧辊
阅读案例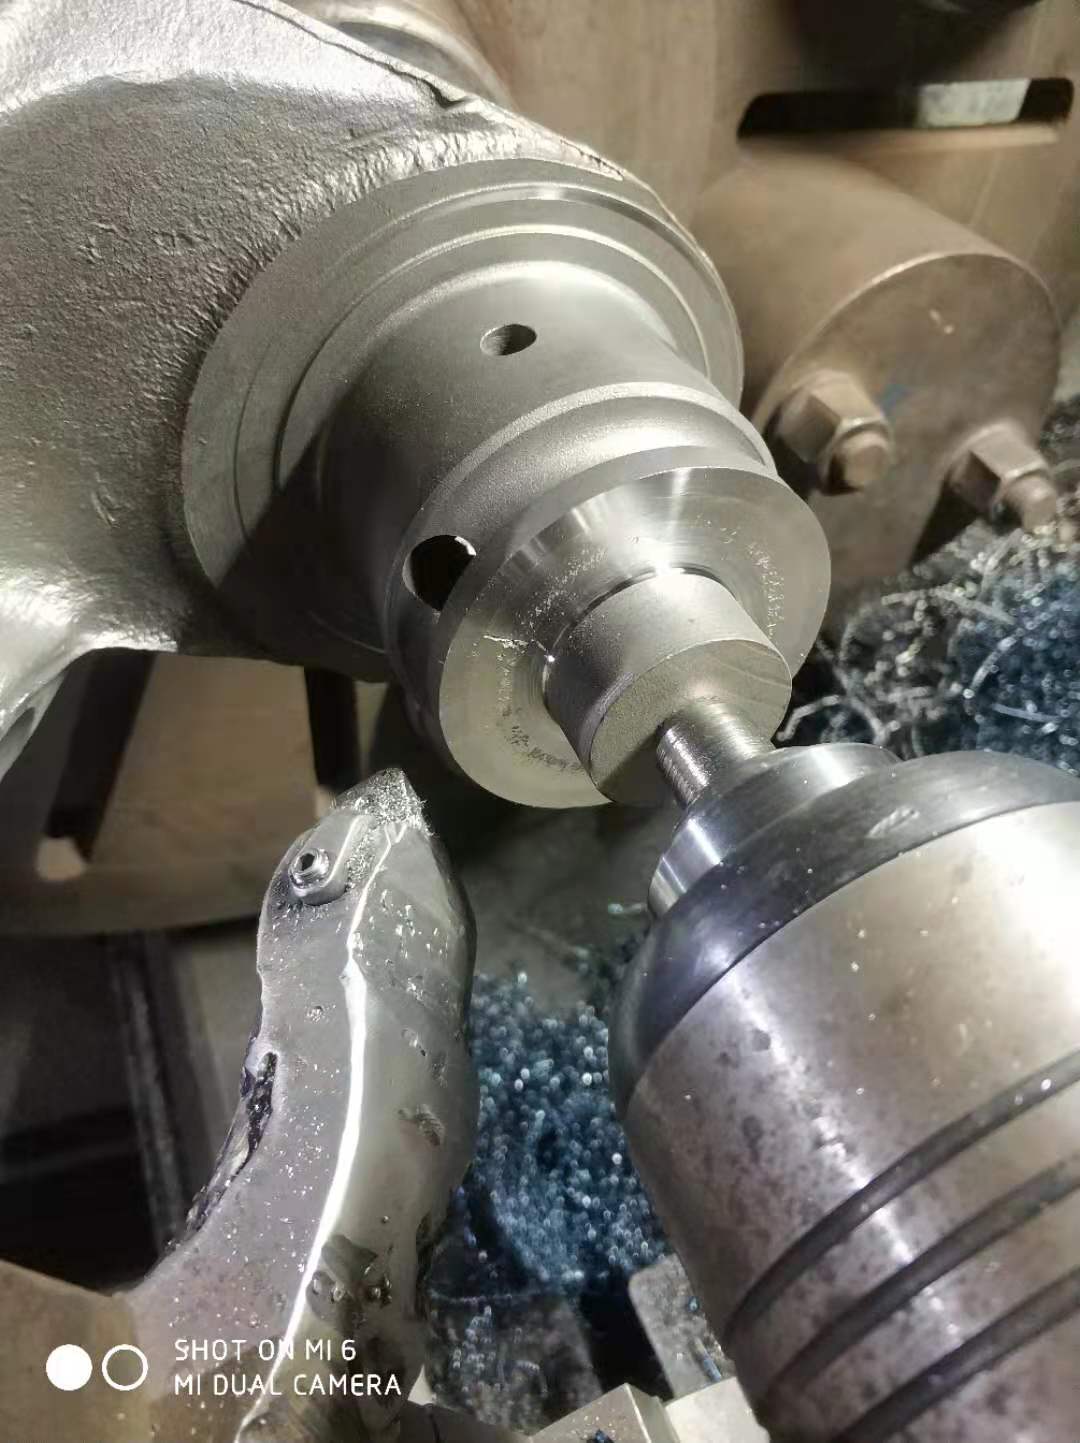 淬硬钢
CBN 刀片重断续加工淬硬钢
阅读案例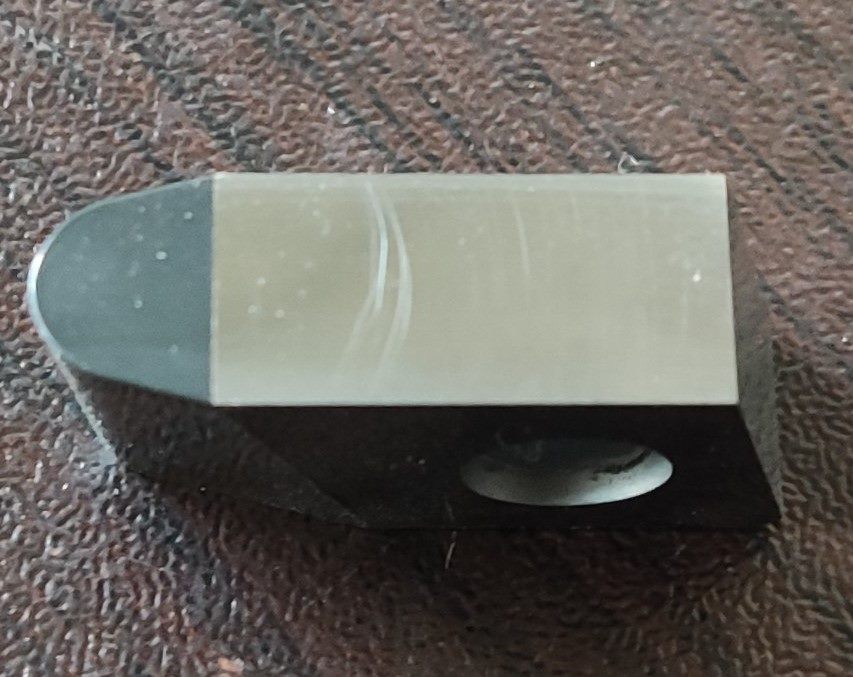 丝杆
滚珠丝杆加工
阅读案例
辊环
全贴面 PCD 刀片加工碳化钨辊环
阅读案例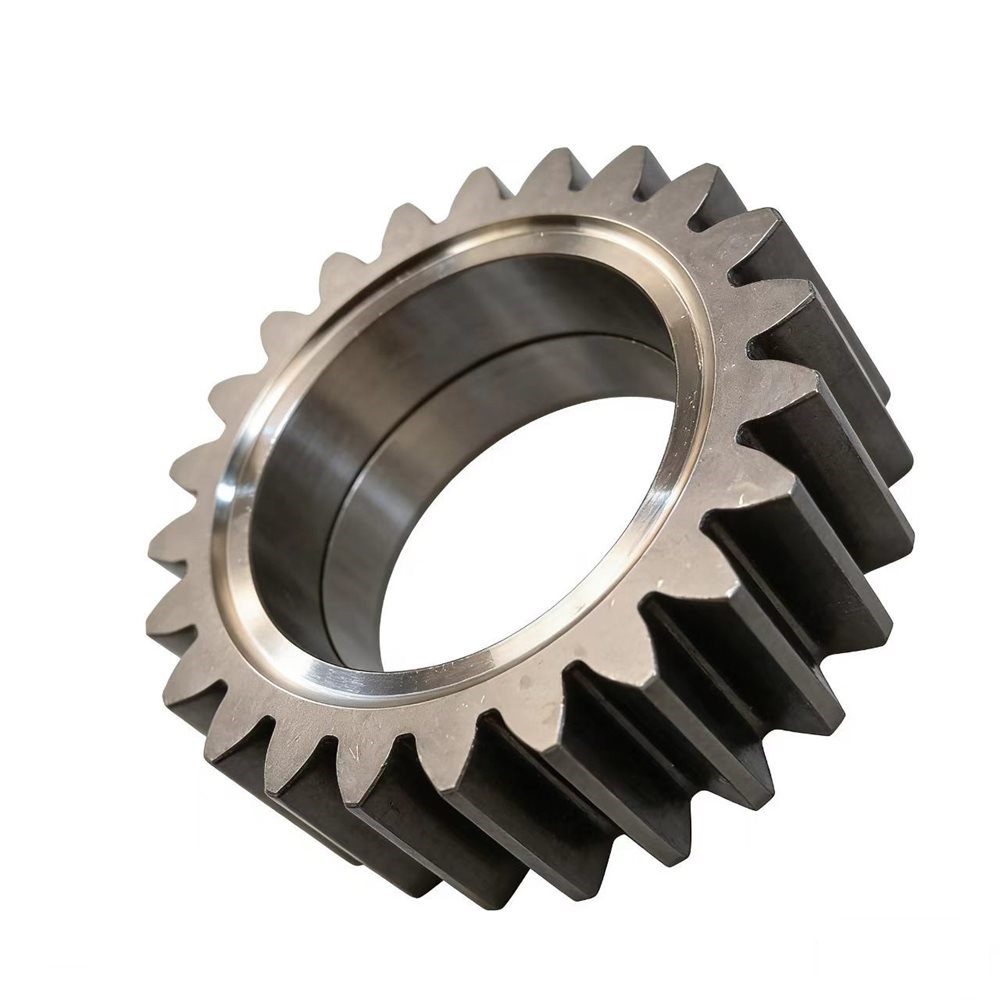
案例详解 / GEAR HARD TURNING
齿轮强断续切削(重载断续切削)加工
盘形直齿圆柱齿轮齿坯硬态车削,端面与内孔存在周期性断续冲击。以 HPN3012C05 / CNGA120408-2N 方案,单刃加工 100–150 件。
- 零件
- 盘形直齿圆柱齿轮
- 材料 / 硬度
- 20CrMnTi · 58–62 HRC
- 刀片牌号
- HPN3012C05
- 刀片型号
- CNGA120408-2N
- CBN 含量
- 90%
- CBN 粒度
- 3 μm
- 单刃寿命
- 100–150 件/刃
- 加工工序
- 齿坯硬态车削
01案例背景与零件信息
- 齿轮类型:盘形直齿圆柱齿轮(齿坯),用于传动系统*。
- 材料与热处理:20CrMnTi,渗碳淬火,58–62 HRC。
- 关键参数:模数 m=3、齿数 z=32、压力角 α=20°(示例值,以图纸为准)。
- 加工工序:齿坯硬态车削端面、外圆与内孔;端面键槽、油孔与余量不均形成断续。
- 机床:数控卧式车床*;装夹:三爪/液压卡盘*;冷却:乳化液外冷*。
02强断续工况特征与技术难点
- 每转多次冲击,刃口承受循环冲击载荷,切削力波动大。
- 58–62 HRC 硬态材料切削力大,热量集中在刃口附近。
- 失效以崩刃、微崩为主,同时伴随后刀面磨损与刃口粘结。
- 让刀与振动影响尺寸一致性与表面粗糙度。
- 刀具需同时具备高硬度与高韧性,可用参数窗口较窄。
03刀具方案说明
- 牌号 HPN3012C05:CBN 含量 90%、粒度 3 μm、倒棱 S01525(15°×0.25 mm),面向硬态强断续车削;涂层类型与厚度以厂商技术资料为准*。
- 型号 CNGA120408-2N:C 为 80° 菱形,N 为 0° 后角(负型),G 为磨制精度,A 为有孔夹持;12 表示 12.7 mm 刃长,04 表示 4.76 mm 厚度,08 表示 0.8 mm 刀尖圆角;-2N 为厂商刃口/槽型代号。
- 适用依据:负型刀片刃口强度高,80° 刀尖与 0.8 mm 圆角兼顾抗崩与表面质量。
- 适用依据:90% CBN 与 3 μm 细粒度提供耐磨性基础,S01525 负倒棱提升刃口抗冲击能力;涂层参数待厂商资料确认*。
04切削参数与加工过程(示例假设)
- 切削速度 vc:120–160 m/min*。
- 进给量 f:0.10–0.15 mm/r*。
- 切削深度 ap:0.3–0.5 mm*。
- 加工方式:单刃外圆/端面车削与内孔车削,湿式外冷*。
- 试切策略:由较低的 vc 与 ap 起步,逐步提高,重点观察崩刃与振动。
05寿命与失效分析
- 统计口径:100–150 件/刃,按同批材料、同参数下每刃可加工的合格齿轮件数计*。
- 主要失效形式:崩刃/微崩、后刀面磨损、刃口粘结。
- 换刃判据:后刀面磨损 VB 0.3 mm,或崩刃已影响尺寸与表面质量*。
- 影响因素:硬度批次波动、余量不均、断续频率、ap 与 vc、装夹刚性、冷却充分性。
06应用效果、适用场景与对比
- 应用效果:单刃加工 100–150 件,减少换刀与停机次数。
- 适用:58–62 HRC 盘/轴齿轮齿坯,强断续、批量稳定的工况。
- 优势:耐磨性与抗崩性平衡,适合以车代磨的硬态加工。
- 局限:超大冲击或大余量工况不适用;对机床刚性与装夹敏感;需试切匹配参数。
- 对比维度:单刃件数、崩刃风险、节拍、单件刀具成本、可重磨性、机床要求;对比对象为涂层硬质合金、陶瓷与其他 PCBN 牌号。
07结论与选型/使用建议
- 结论:该工况可采用高韧性 PCBN + 负倒棱 + 适中参数方案,100–150 件/刃可作为批量评估基线。
- 建议:试切 3–5 刃取均值;控制 ap 与进给;每 20 件检查一次刃口状态。
- 建议:按材料硬度批次分组验证,保持冷却充分与装夹刚性,记录崩刃与磨损形态。
- 资料:定稿前请以厂商技术资料确认牌号基体、涂层与刃口参数。
注:标*的机床、装夹、冷却、切削参数与寿命统计口径为行业常规假设,需以现场验证数据替换;模数、齿数、压力角为示例值;HPN3012C05 的结合剂与涂层参数以厂商技术资料为准,倒棱代号 S01525 按行业常见 15°×0.25 mm 标注解释,具体以厂商标准为准。配图为轴类工件车削现场实拍,仅作强断续工况示意,非本案例零件。
05 — 品质与荣誉
高企认定之后,
仍然用数据说话。
2021 年获评高新技术企业(资质以证书为准),并取得发明专利授权。检测能力覆盖三维刃口形貌、影像测量与数码显微观察,关键批次可提供检测记录。
2021
高新技术企业
多项
发明专利
30万片
PCBN 年产能
06 — 新闻资讯
工厂与产品的近期动态。
07 — 联系我们
把您的工况,
交给智匠。
告诉我们工件材料、硬度、机床条件与目标节拍。工作时间内,客服会尽快与您联系;也可直接致电或来厂考察。
公司地址 / ADDRESS
河南省郑州市荥阳市创业西路与科技二路交叉口联东科技创新谷来访路线:地铁 11 号线;自驾经科学大道至上街区,连霍高速荥阳站下向南 8 公里。
传真 / FAX
0371-56589760
工作时间 / HOURS
周一至周六 8:30 — 18:30
邮箱 / EMAIL
hardtool@163.com