- 零件
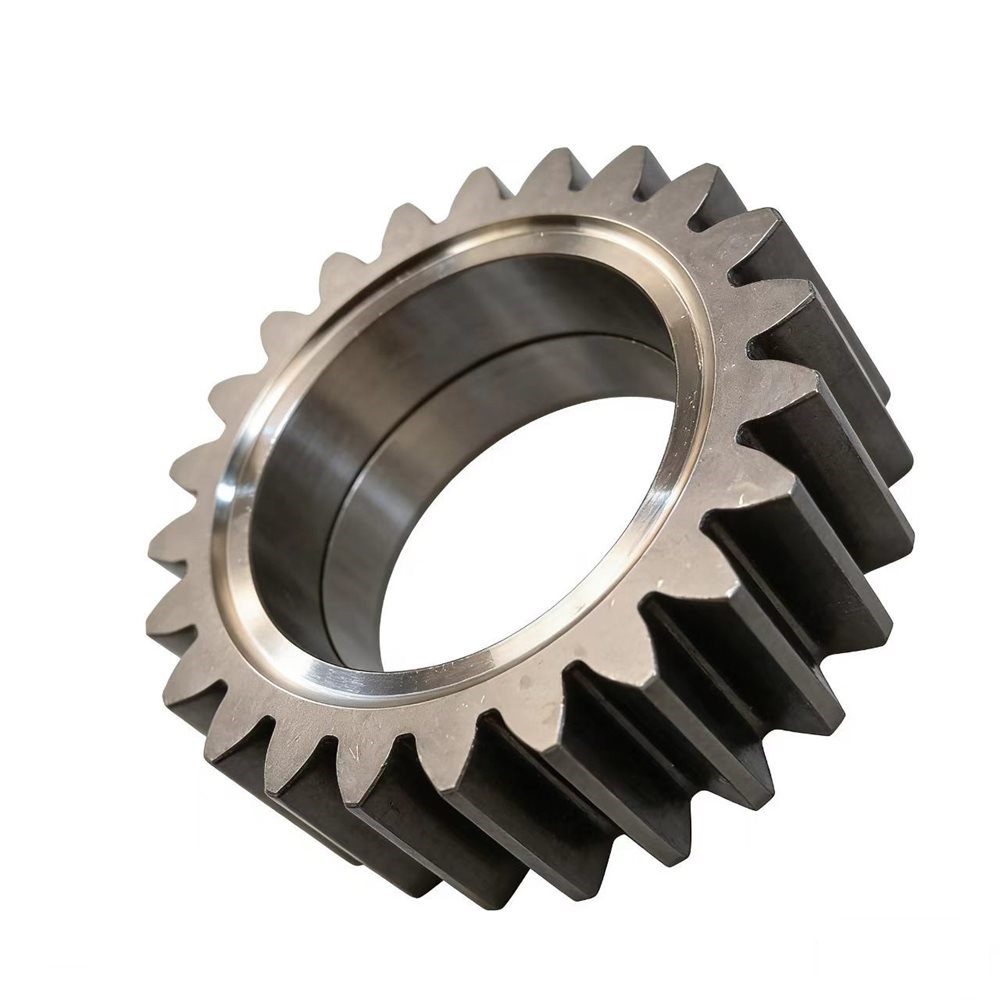
- 盘形直齿圆柱齿轮
- 材料 / 硬度
- 20CrMnTi · 58–62 HRC
- 刀片牌号
- HPN3012C05
- 刀片型号
- CNGA120408-2N
- CBN 含量
- 90%
- CBN 粒度
- 3 μm
- 单刃寿命
- 100–150 件/刃
- 加工工序
- 齿坯硬态车削
一、1. 案例背景与零件信息
- 齿轮类型:盘形直齿圆柱齿轮(齿坯),用于传动系统*。
- 材料与热处理:20CrMnTi,渗碳淬火,58–62 HRC。
- 关键参数:模数 m=3、齿数 z=32、压力角 α=20°(示例值,以图纸为准)。
- 加工工序:齿坯硬态车削端面、外圆与内孔;端面键槽、油孔与余量不均形成断续。
- 机床:数控卧式车床*;装夹:三爪/液压卡盘*;冷却:乳化液外冷*。
二、2. 强断续工况特征与技术难点
- 每转多次冲击,刃口承受循环冲击载荷,切削力波动大。
- 58–62 HRC 硬态材料切削力大,热量集中在刃口附近。
- 失效以崩刃、微崩为主,同时伴随后刀面磨损与刃口粘结。
- 让刀与振动影响尺寸一致性与表面粗糙度。
- 刀具需同时具备高硬度与高韧性,可用参数窗口较窄。
三、3. 刀具方案说明
- 牌号 HPN3012C05:CBN 含量 90%、粒度 3 μm、倒棱 S01525(15°×0.25 mm),面向硬态强断续车削;涂层类型与厚度以厂商技术资料为准*。
- 型号 CNGA120408-2N:C 为 80° 菱形,N 为 0° 后角(负型),G 为磨制精度,A 为有孔夹持;12 表示 12.7 mm 刃长,04 表示 4.76 mm 厚度,08 表示 0.8 mm 刀尖圆角;-2N 为厂商刃口/槽型代号。
- 适用依据:负型刀片刃口强度高,80° 刀尖与 0.8 mm 圆角兼顾抗崩与表面质量。
- 适用依据:90% CBN 与 3 μm 细粒度提供耐磨性基础,S01525 负倒棱提升刃口抗冲击能力;涂层参数待厂商资料确认*。
四、4. 切削参数与加工过程(示例假设)
| 项目Item | 设定Setting |
|---|---|
| 切削速度 vcCutting speed vc | 切削速度 vc:120–160 m/min*。 |
| 进给量 fFeed f | 进给量 f:0.10–0.15 mm/r*。 |
| 切削深度 apDepth of cut ap | 切削深度 ap:0.3–0.5 mm*。 |
| 加工方式Method | 加工方式:单刃外圆/端面车削与内孔车削,湿式外冷*。 |
试切策略:由较低的 vc 与 ap 起步,逐步提高,重点观察崩刃与振动。
五、5. 寿命与失效分析
- 统计口径:100–150 件/刃,按同批材料、同参数下每刃可加工的合格齿轮件数计*。
- 主要失效形式:崩刃/微崩、后刀面磨损、刃口粘结。
- 换刃判据:后刀面磨损 VB 0.3 mm,或崩刃已影响尺寸与表面质量*。
- 影响因素:硬度批次波动、余量不均、断续频率、ap 与 vc、装夹刚性、冷却充分性。
六、6. 应用效果、适用场景与对比
- 应用效果:单刃加工 100–150 件,减少换刀与停机次数。
- 适用:58–62 HRC 盘/轴齿轮齿坯,强断续、批量稳定的工况。
- 优势:耐磨性与抗崩性平衡,适合以车代磨的硬态加工。
- 局限:超大冲击或大余量工况不适用;对机床刚性与装夹敏感;需试切匹配参数。
- 对比维度:单刃件数、崩刃风险、节拍、单件刀具成本、可重磨性、机床要求;对比对象为涂层硬质合金、陶瓷与其他 PCBN 牌号。
七、7. 结论与选型/使用建议
- 结论:该工况可采用高韧性 PCBN + 负倒棱 + 适中参数方案,100–150 件/刃可作为批量评估基线。
- 建议:试切 3–5 刃取均值;控制 ap 与进给;每 20 件检查一次刃口状态。
- 建议:按材料硬度批次分组验证,保持冷却充分与装夹刚性,记录崩刃与磨损形态。
- 资料:定稿前请以厂商技术资料确认牌号基体、涂层与刃口参数。
注:标*的机床、装夹、冷却、切削参数与寿命统计口径为行业常规假设,需以现场验证数据替换;模数、齿数、压力角为示例值;HPN3012C05 的结合剂与涂层参数以厂商技术资料为准,倒棱代号 S01525 按行业常见 15°×0.25 mm 标注解释,具体以厂商标准为准。配图为盘形直齿圆柱齿轮示意图,用于说明案例零件形态,非本案例加工现场实拍。